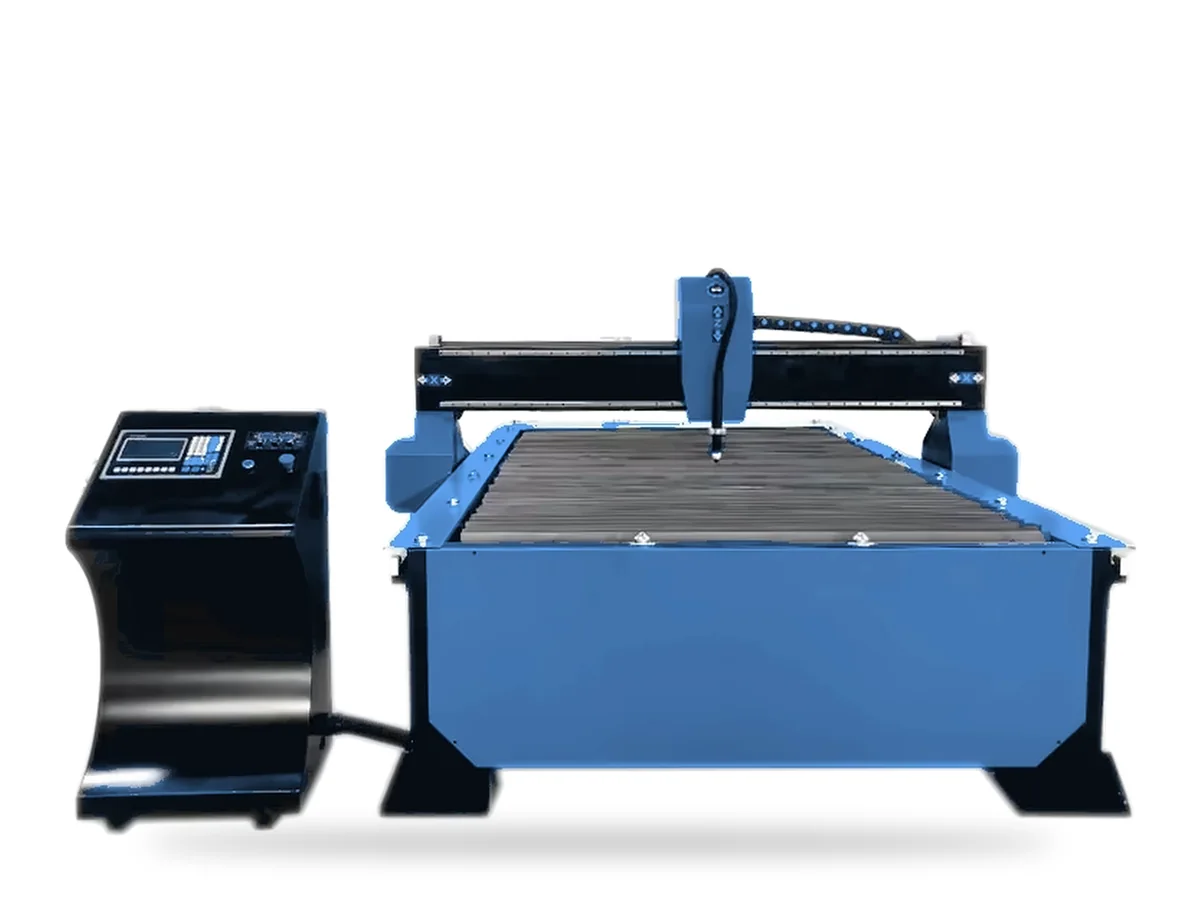
Table de découpe plasma industrielle, 1500 × 3000 mm
Cette table plasma CNC industrielle accepte les tôles standard de 1500 × 3000 mm, avec des dimensions de banc sur mesure à la demande. Avec une source Hypertherm ou de marque chinoise de 65–200 A, elle coupe de 0,5 à 30 mm l'acier au carbone, l'inox et l'aluminium jusqu'à 15 000 mm/min. Un axe Y à double entraînement, une crémaillère hélicoïdale et un contrôle numérique de hauteur de torche assurent la précision des pièces sur toute la surface du banc.
- 1500 × 3000banc standard, mm
- 0,5–30 mmépaisseur de coupe
- 65–200 Asource plasma
- ±0,03 mmrépétabilité
Caractéristiques
Faites défiler le tableau latéralement pour voir toutes les colonnes.
| Paramètre | Table plasma industrielle |
|---|---|
| Surface de travail | 1500 × 3000 mm en standard ; dimensions sur mesure disponibles |
| Course de l'axe Z | 200 mm |
| Épaisseur de coupe | 0,5–30 mm, selon la source plasma |
| Source plasma | 65–200 A, Hypertherm ou marques chinoises |
| Vitesse de déplacement maxi | 15 000 mm/min |
| Répétabilité de positionnement | ±0,03 mm |
| Commande numérique | Starfire, Fangling ou DSP |
| Entraînement | Moteurs pas à pas de précision ou servomoteurs, axe Y à double entraînement |
| Transmission | Crémaillère hélicoïdale et pignon de haute précision |
| Contrôle de hauteur de torche | THC numérique par tension d'arc, de série |
| Bâti | Tube carré lourd mécanosoudé, détensionné |
| Type de table | Table à eau ou table aspirante |
| Logiciel | Bibliothèque de formes intégrée ; code G issu de FastCAM et d'autres logiciels d'imbrication |
Conçue pour des postes complets sur tôle standard
Bâti détensionné
Le banc est mécanosoudé en tube carré lourd puis revenu de détensionnement : il reste plan et sans vibrations pendant les déplacements rapides entre pièces imbriquées.
Axe Y à double entraînement
Un moteur de chaque côté du portique le garde d'équerre à grande vitesse : les pièces longues sur un banc de 3 m sortent droites.
Contrôle numérique de l'arc
Le THC surveille la tension d'arc en temps réel et suit les tôles voilées, ce qui garde un angle de dépouille et un niveau de scories réguliers.
Des formes sans PC
La commande multilingue intègre une bibliothèque de formes : les opérateurs peuvent couper brides, anneaux et rectangles directement à la machine.
Moins de chutes
Le logiciel d'imbrication place les pièces automatiquement ; les ateliers consomment généralement jusqu'à 15 % de tôle en moins qu'avec un placement manuel.
Dimensions de banc sur mesure
Besoin de 2000 mm de large ou d'un banc de 4 m ou 6 m ? Nous construisons la table au format de vos tôles. Pour les tôles de plus de 2 m de large, voir les machines à portique.
Table à eau ou table aspirante ?
Table à eau
- L'eau sous la tôle capte les étincelles et la poussière à la source
- Coût plus bas, pas besoin de gros ventilateur
- Refroidit les pièces et limite les déformations sur tôle fine
- Il faut changer l'eau et retirer les boues
Table aspirante
- L'aspiration par zones tire les fumées vers le bas à travers la table
- Les pièces restent sèches, ce qui convient à la peinture et au thermolaquage
- Mieux adaptée à une production en grande série en intérieur
- Nécessite un ventilateur et un filtre ou une gaine vers l'extérieur
Choisir la source plasma
Les sources de 65 A à 200 A couvrent la plupart des travaux de construction métallique sur cette table. Hypertherm donne la meilleure qualité de bord et la meilleure durée de vie des consommables ; les marques chinoises réduisent le prix d'achat.
Faites défiler le tableau latéralement pour voir toutes les colonnes.
| Intensité plasma | Coupe de bonne qualité (amorçage en bord de tôle) | Perçage en production | Travaux types |
|---|---|---|---|
| 63–65 A | jusqu'à 16–20 mm | environ 10 mm | Tôlerie générale |
| 85 A | jusqu'à 20–25 mm | environ 12–16 mm | Équerres, platines |
| 100–105 A | jusqu'à 25–32 mm | environ 16–20 mm | Ateliers de chaudronnerie |
| 120–125 A | jusqu'à 32–38 mm | environ 20–25 mm | Tôles de charpente plus épaisses |
| 200 A | jusqu'à 50 mm | environ 30–32 mm | Tôles fortes sur portique |
Valeurs indicatives pour l'acier doux. L'inox et l'aluminium se coupent en plus faible épaisseur. La capacité varie selon la marque de plasma : nous la confirmons pour la source indiquée sur votre devis. Les pièces CNC commencent généralement par un perçage, possible jusqu'à environ la moitié ou les deux tiers de l'épaisseur coupée avec amorçage en bord de tôle.
Ce dont votre atelier a besoin
- Alimentation électrique : triphasé 3 × 380 V ou votre tension industrielle locale. Indiquez-nous votre tension et votre fréquence locales (50 ou 60 Hz) avant la fabrication de la machine.
- Air comprimé propre et sec : un compresseur avec sécheur frigorifique et filtres. Nous vous donnons le débit et la pression nécessaires pour la source plasma choisie.
- Une dalle béton plane et la place pour charger des tôles entières au chariot élévateur ou au pont roulant.
- Traitement des fumées : une table à eau ou une table aspirante avec ventilateur d'extraction, selon le modèle.
- Un PC sous Windows pour le logiciel d'imbrication, par exemple FastCAM, qui transforme les plans DXF en programmes de découpe.
Expédition, installation et assistance
Étude d'implantation gratuite
Envoyez votre liste de pièces ou votre plan de fabrication : nos ingénieurs vous proposent la taille de machine, la source plasma et la disposition de la table avant votre commande.
Emballage pour le fret maritime
Les machines sont emballées pour le transport en conteneur. Nous chiffrons la livraison jusqu'au port le plus proche de chez vous, en Amérique du Sud, en Afrique ou ailleurs, et préparons les documents d'exportation.
Installation et formation
L'assistance à l'installation à distance et la formation des opérateurs sont incluses. La mise en service sur site peut être organisée.
Diagnostic à distance
Notre équipe intervient à distance sur la commande numérique, la source plasma et le logiciel d'imbrication : la plupart des problèmes se règlent sans attendre une visite.
Obtenir une configuration et un prix
Envoyez la matière, la tôle la plus épaisse ou le plus gros tube que vous coupez, le format de vos tôles ou tubes et le nombre d'heures de travail par jour. Un ingénieur vous répond avec la taille de table et la source plasma adaptées, les options et un prix rendu à votre port.
Questions fréquentes
Quelles sources plasma puis-je choisir ?
De 65 A à 200 A, chez Hypertherm ou des marques chinoises reconnues. Nous dimensionnons la source selon la tôle la plus épaisse que vous coupez tous les jours.
Quelle est la surface de travail standard ?
1500 × 3000 mm. Des longueurs et largeurs sur mesure sont disponibles ; pour des tôles de plus d'environ 2 m de large, une machine à portique est généralement le meilleur choix.
Quelle épaisseur peut-elle couper ?
De 0,5 mm à 30 mm, selon la source plasma. Avec 200 A, elle coupe jusqu'à 30 mm avec une bonne qualité.
Quelles commandes numériques sont disponibles ?
Starfire, Fangling ou DSP. Les commandes Starfire et Fangling intègrent une bibliothèque de formes et exécutent le code G issu de FastCAM et d'autres logiciels d'imbrication.
Le contrôle de hauteur de torche est-il de série ?
Oui. Un THC numérique par tension d'arc est de série et compense en temps réel les tôles voilées.
Quelle différence avec la P1530 ?
Les deux acceptent les tôles de 1500 × 3000 mm. Cette table est le modèle polyvalent, avec table à eau ou table aspirante. La P1530 a un bâti monobloc renforcé, une source Hypertherm et une torche d'oxycoupage pour les tôles jusqu'à 200 mm.
Machines et guides associés
Dernière mise à jour : 15 octobre 2026. Les caractéristiques correspondent aux configurations standard et peuvent varier selon les options ; elles sont confirmées sur votre devis.