Machine CNC 5 axes de découpe et de chanfreinage de tubes
Une machine plasma 5 axes pour la préparation des extrémités de tubes. La rotation du tube, le déplacement du portique et une torche orientable et inclinable sont synchronisés : la torche garde le bon angle par rapport à la surface courbe du tube et le chanfrein reste régulier sur tout le tour. Elle réalise les coupes en selle, les trous de piquage et les chanfreins de 0 à ±45° (V, Y, K ou X) sur des tubes de 2 à 24 in, en longueurs de 20 ft ou 40 ft.
- 2–24 indiamètre de tube
- 20 / 40 ftlongueur de coupe
- 5 axessynchronisés
- De 0 à ±45°angle de chanfrein
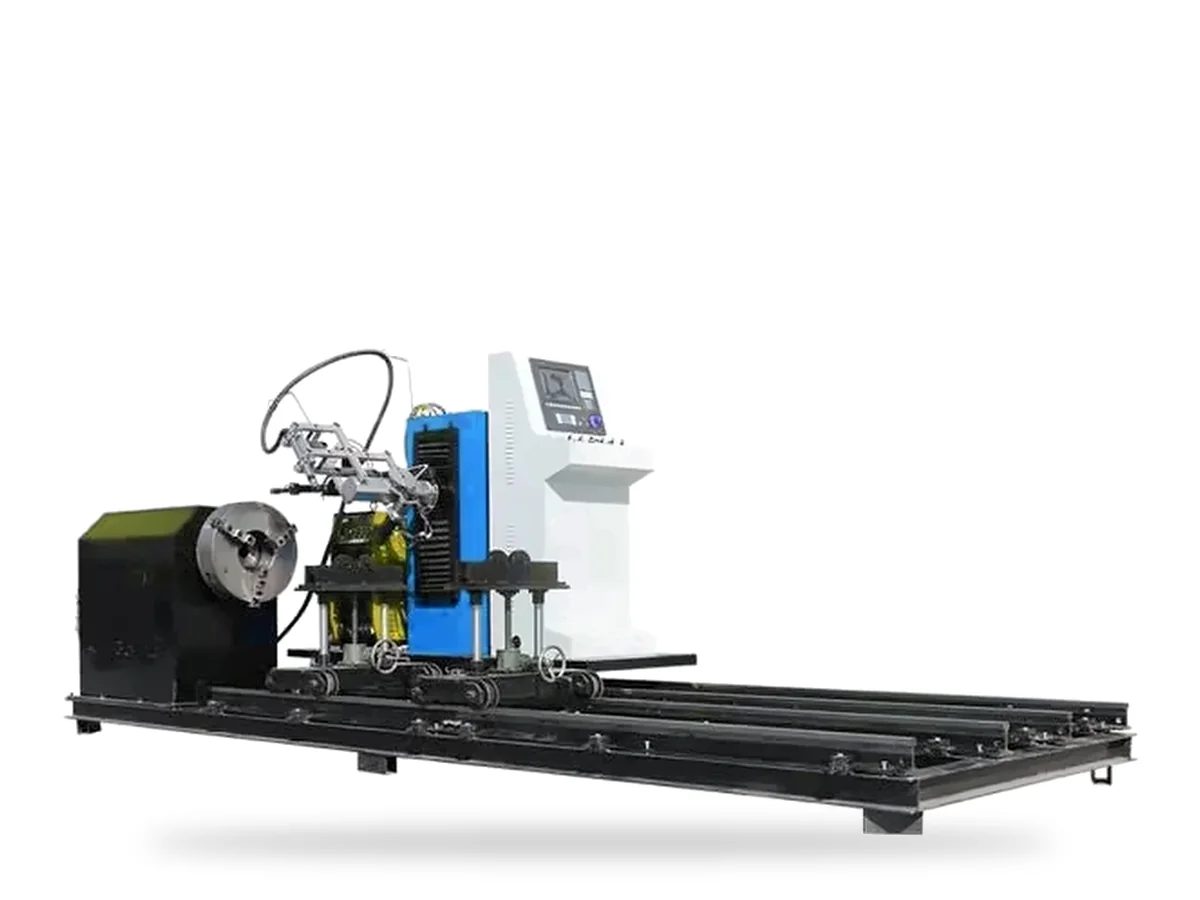
Caractéristiques
Faites défiler le tableau latéralement pour voir toutes les colonnes.
| Paramètre | Machine à tubes 5 axes |
|---|---|
| Diamètre de tube | 2–24 in (environ Ø60–610 mm) ; plus grand sur demande |
| Longueur de coupe | 20 ft ou 40 ft (environ 6 ou 12 m) |
| Mouvements | Interpolation 5 axes : rotation du tube, portique longitudinal, torche orientable et inclinable |
| Pilotage de la torche | Réglage continu de l'angle de chanfrein sur le pourtour du tube |
| Angle de chanfrein | De 0 à ±45° |
| Types de chanfreins | V, Y, K et X |
| Source plasma | Hypertherm, LGK ou autres sources industrielles |
Pourquoi la torche doit s'orienter et s'incliner
Sur une tôle plane, un angle de torche fixe donne un chanfrein constant. Sur un tube, la surface s'éloigne de la torche en s'arrondissant, et sur une coupe de piquage ou en selle l'angle de l'assemblage varie sur tout le tour. Une torche qui ne fait que monter et descendre donne le bon chanfrein en un point et un mauvais chanfrein partout ailleurs. La tête orientable et inclinable corrige l'angle en temps réel : le chanfrein est identique sur les 360°.
Types de chanfreins
Faites défiler le tableau latéralement pour voir toutes les colonnes.
| Chanfrein | Forme | Utilisation courante |
|---|---|---|
| V | Chanfrein d'un seul côté, avec jeu à la racine | Soudures bout à bout sur parois minces et moyennes |
| Y | Chanfrein en V avec un talon plat | La plupart des soudures bout à bout de tubes ; le talon limite le risque de percement |
| X | Double V, chanfreiné des deux côtés | Parois épaisses soudables par l'intérieur et l'extérieur |
| K | Double chanfrein sur une seule pièce | Assemblages en T et piquages sur parois épaisses |
Découpes réalisées
Tronçonnage droit et chanfrein
Extrémités de tube droites ou chanfreinées pour le soudage bout à bout.
Coupes en selle
Extrémités de piquage profilées pour venir se poser sur un tube collecteur.
Trous de piquage
Trous dans le collecteur pour piquages posés et pénétrants.
Intersections excentrées
Piquages décalés et coupes d'onglet pour racks de tuyauterie et structures.
Moins de meulage avant soudage
Les chanfreins découpés et meulés à la main varient d'un soudeur à l'autre. Comme la machine coupe le chanfrein au plus près de la préparation de soudure finale, le meulage se limite à un léger nettoyage. Par rapport à la découpe manuelle, les ateliers peuvent économiser jusqu'à 80 % du temps de meulage et de main-d'œuvre sur la préparation des extrémités de tubes.
Pour qui
Pétrole et gaz
Pipelines, préfabrication de tuyauterie (spools) et tuyauteries de station.
Appareils à pression
Tubulures et piquages.
Ingénierie offshore
Entretoises tubulaires et nœuds de jackets.
Charpente métallique
Treillis tubulaires et poteaux en tube.
Expédition, installation et assistance
Étude d'implantation gratuite
Envoyez votre liste de pièces ou votre plan de fabrication : nos ingénieurs vous proposent la taille de machine, la source plasma et la disposition de la table avant votre commande.
Emballage pour le fret maritime
Les machines sont emballées pour le transport en conteneur. Nous chiffrons la livraison jusqu'au port le plus proche de chez vous, en Amérique du Sud, en Afrique ou ailleurs, et préparons les documents d'exportation.
Installation et formation
L'assistance à l'installation à distance et la formation des opérateurs sont incluses. La mise en service sur site peut être organisée.
Diagnostic à distance
Notre équipe intervient à distance sur la commande numérique, la source plasma et le logiciel d'imbrication : la plupart des problèmes se règlent sans attendre une visite.
Obtenir une configuration et un prix
Indiquez la matière, la tôle la plus épaisse ou le plus gros tube que vous découpez, le format de vos tôles ou tubes et le nombre d'heures de fonctionnement par jour. Un ingénieur vous répond avec la plage de tubes et la source plasma adaptées, les options et un prix rendu à votre port.
Questions fréquentes
Pourquoi l'angle de chanfrein doit-il varier sur le pourtour du tube ?
Parce que la surface du tube est courbe. Un angle de torche fixe ne donne le bon chanfrein qu'en un seul point ; la tête orientable et inclinable ajuste l'angle en continu.
Quels diamètres de tubes peut-elle couper ?
De 2 à 24 in de diamètre en standard, en longueurs de 20 ft ou 40 ft. Des diamètres plus grands sont possibles selon la configuration ; pour Ø600–2000 mm, voir la machine de découpe de profils sur tubes de grand diamètre.
Quels angles et types de chanfreins peut-elle découper ?
Des angles de chanfrein de 0 à ±45°, en V, Y, X et K, ainsi que les coupes en selle et les trous de piquage.
Quelles sources plasma sont utilisées ?
Hypertherm, LGK ou d'autres sources plasma industrielles standard, dimensionnées selon votre épaisseur de paroi.
Quel gain sur le meulage ?
Jusqu'à 80 % du temps de meulage et de main-d'œuvre par rapport à la découpe manuelle, car le chanfrein sort de la machine au plus près de la préparation de soudure finale.
Machines et guides associés
Dernière mise à jour : 15 octobre 2026. Les caractéristiques correspondent aux configurations standard et peuvent varier selon les options ; elles sont confirmées sur votre devis.