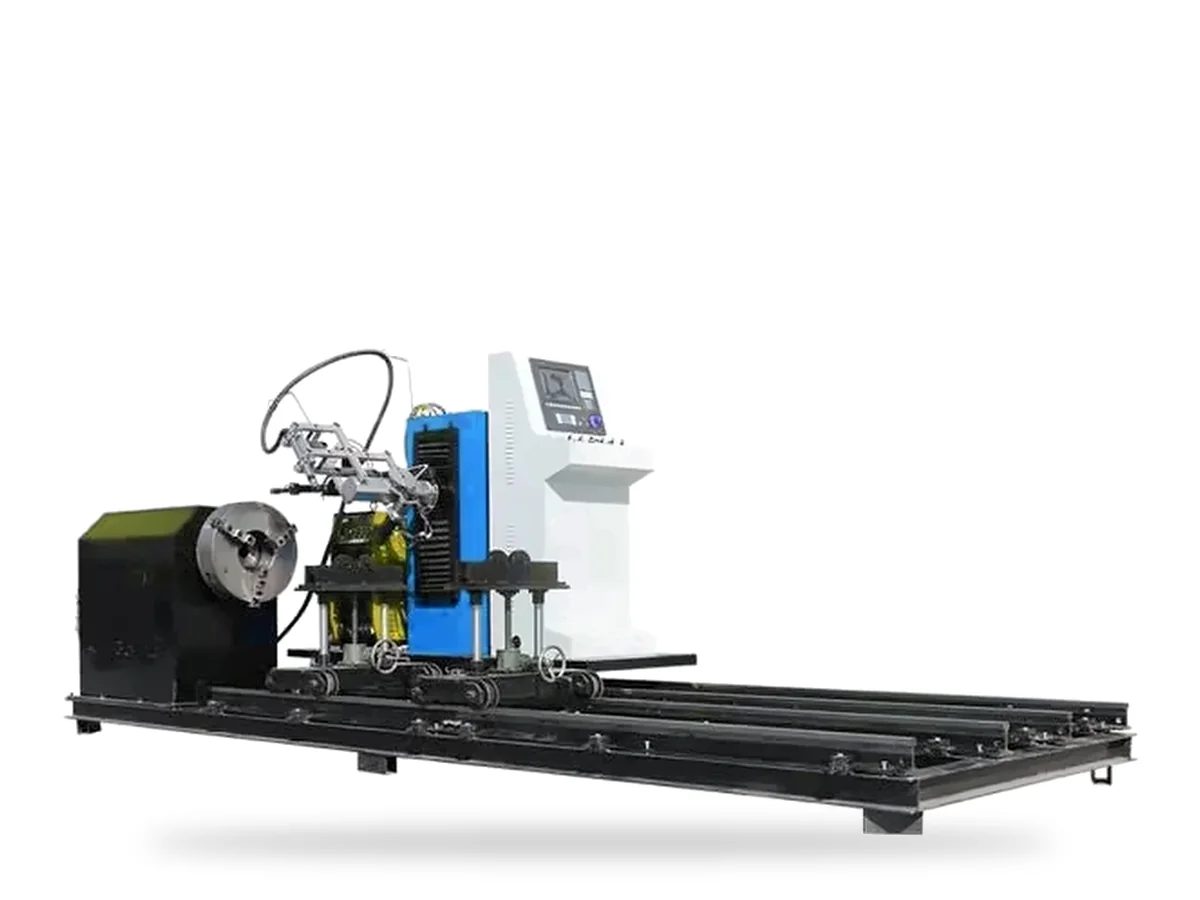
ماكينة CNC لقص وشطف الأنابيب بـ 5 محاور
ماكينة بلازما بـ 5 محاور لتجهيز نهايات الأنابيب. يتحرك دوران الأنبوب وانتقال الجسر والشعلة المتأرجحة المائلة معًا، فتحافظ الشعلة على الزاوية الصحيحة مع سطح الأنبوب المنحني ويبقى الشطف منتظمًا على كامل المحيط. تقص الماكينة القص السرجي وفتحات التفرع والشطف بزوايا من 0 إلى ±45° (V أو Y أو K أو X) على أنابيب من 2 إلى 24 in، بأطوال 20 ft أو 40 ft.
- 2–24 inقطر الأنبوب
- 20 / 40 ftطول القص
- 5 محاورمتزامنة
- 0 to ±45°زاوية الشطف
المواصفات الفنية
اسحب الجدول جانبيًا لعرض جميع الأعمدة.
| البند | ماكينة أنابيب بـ 5 محاور |
|---|---|
| قطر الأنبوب | 2–24 in (نحو Ø60–610 mm)؛ أكبر عند الطلب |
| طول القص | 20 ft أو 40 ft (نحو 6 أو 12 m) |
| الحركة | ربط حركة 5 محاور: دوران الأنبوب، والجسر الطولي، وتأرجح الشعلة وإمالتها |
| التحكم في الشعلة | ضبط مستمر لزاوية الشطف على محيط الأنبوب |
| زاوية الشطف | من 0 إلى ±45° |
| أنواع الشطف | V وY وK وX |
| مصدر البلازما | Hypertherm أو LGK أو مصادر صناعية أخرى |
لماذا يجب أن تتأرجح الشعلة وتميل
على اللوح المستوي، تعطي زاوية الشعلة الثابتة شطفًا ثابتًا. أما على الأنبوب فالسطح ينحني بعيدًا عن الشعلة، وفي قص التفرع أو القص السرجي تتغير زاوية الوصلة على طول المحيط. الشعلة التي تتحرك لأعلى ولأسفل فقط تعطي الشطف الصحيح عند نقطة واحدة وشطفًا خاطئًا في كل ما عداها. أما الرأس المتأرجح المائل فيصحح الزاوية لحظيًا، فيبقى الشطف واحدًا على كامل الـ 360°.
أنواع الشطف
اسحب الجدول جانبيًا لعرض جميع الأعمدة.
| الشطف | الشكل | الاستخدام المعتاد |
|---|---|---|
| V | شطف من جهة واحدة، بجذر مفتوح | الوصلات التناكبية في الجدران الرقيقة والمتوسطة |
| Y | شطف V مع وجه جذري مستوٍ | معظم لحامات الأنابيب التناكبية؛ يحدّ الوجه الجذري من الاختراق الزائد (Burn-through) |
| X | شطف V مزدوج، من الجهتين | الجدران السميكة التي يمكن لحامها من الداخل والخارج |
| K | شطف مزدوج على أحد الجزأين | الوصلات على شكل T ووصلات التفرع في الجدران السميكة |
عمليات القص التي تنفذها
قص مستقيم مع شطف
نهايات أنابيب مستقيمة أو مشطوفة للحام التناكبي.
القص السرجي
نهايات أنابيب التفرع مشكّلة لتجلس على الأنبوب الرئيسي (الهيدر).
فتحات التفرع
فتحات في الأنبوب الرئيسي للتفرعات المركّبة فوقه والمُدخلة فيه.
التقاطعات اللامركزية
تفرعات مزاحة ووصلات بزاوية لحوامل الأنابيب (Pipe racks) والهياكل.
جلخ أقل قبل اللحام
الشطف المقصوص والمجلوخ يدويًا يختلف من لحّام لآخر. ولأن الماكينة تقص الشطف قريبًا من تجهيز اللحام النهائي، يصبح الجلخ مجرد تنظيف خفيف. ومقارنة بالقص اليدوي، يمكن للورش توفير ما يصل إلى 80% من وقت الجلخ والعمالة في تجهيز نهايات الأنابيب.
من يستخدمها
النفط والغاز
خطوط الأنابيب، ووحدات الأنابيب المجمّعة مسبقًا (Spools)، وشبكات أنابيب المحطات.
أوعية الضغط
الفتحات (Nozzles) ووصلات التفرع.
الهندسة البحرية
الدعامات الأنبوبية وعُقد المنصات (Jacket).
الهياكل المعدنية
الجمالونات الأنبوبية والأعمدة الأنبوبية.
الشحن والتركيب والدعم الفني
تخطيط مجاني لخط الإنتاج
أرسل قائمة القطع أو رسم الورشة، ويقترح مهندسونا مقاس الماكينة ومصدر البلازما وتخطيط الطاولة قبل أن تطلب.
تغليف مناسب للشحن البحري
تُغلَّف الماكينات للشحن في حاويات. نقدّم عرض السعر حتى أقرب ميناء لك في أمريكا الجنوبية أو أفريقيا أو غيرهما، ونجهّز مستندات التصدير.
التركيب والتدريب
يشمل السعر الإرشاد عن بُعد للتركيب وتدريب المشغلين. ويمكن ترتيب التشغيل التجريبي في الموقع.
تشخيص الأعطال عن بُعد
يدعم فريقنا وحدة التحكم ومصدر البلازما وبرنامج ترتيب القطع (Nesting) عن بُعد، فتُحل معظم المشكلات دون انتظار زيارة فني.
احصل على التجهيز المناسب والسعر
أرسل نوع المعدن، وأسمك لوح أو أكبر أنبوب تقصه، ومقاس اللوح أو الأنبوب، وعدد ساعات تشغيل الماكينة يوميًا. يرد عليك مهندس بنطاق الأنابيب ومصدر البلازما المناسبين، والإضافات الاختيارية، وسعر شامل التوصيل إلى مينائك.
الأسئلة الشائعة
لماذا يجب أن تتغير زاوية الشطف على محيط الأنبوب؟
لأن سطح الأنبوب منحنٍ. زاوية الشعلة الثابتة تعطي الشطف الصحيح عند نقطة واحدة فقط، أما الرأس المتأرجح المائل فيضبط الزاوية باستمرار.
ما مقاسات الأنابيب التي تقصها؟
أقطار من 2 إلى 24 in كمعيار قياسي، بأطوال 20 ft أو 40 ft. ويمكن قص أقطار أكبر حسب التهيئة؛ أما للأقطار Ø600–2000 mm فاطّلع على ماكينة قص مقاطع الأنابيب كبيرة القطر.
ما زوايا وأنواع الشطف التي تقصها؟
زوايا شطف من 0 إلى ±45°، بأنواع V وY وX وK، إضافة إلى القص السرجي وفتحات التفرع.
ما مصادر البلازما المستخدمة؟
Hypertherm أو LGK أو مصادر بلازما صناعية قياسية أخرى، بقدرة تناسب سُمك جدار الأنابيب لديك.
كم توفر من الجلخ؟
حتى 80% من وقت الجلخ والعمالة مقارنة بالقص اليدوي، لأن الشطف يخرج من الماكينة قريبًا من تجهيز اللحام النهائي.
ماكينات وأدلة ذات صلة
آخر تحديث: 15 أكتوبر 2026. المواصفات خاصة بالتجهيز القياسي وقد تتغير مع الإضافات الاختيارية؛ تأكد منها في عرض السعر.