Máquina CNC de corte y biselado de tubos de 5 ejes
Una máquina de plasma de 5 ejes para preparar extremos de tubo. El giro del tubo, el avance del pórtico y una antorcha basculante e inclinable se mueven en conjunto, de modo que la antorcha mantiene el ángulo correcto respecto a la superficie curva del tubo y el bisel se mantiene uniforme en toda la vuelta. Corta bocas de pescado, agujeros para derivaciones y biseles de 0 a ±45° (V, Y, K o X) en tubo de 2 a 24 in, en largos de 20 ft o 40 ft.
- 2–24 indiámetro de tubo
- 20 / 40 ftlongitud de corte
- 5 ejessincronizados
- 0 a ±45°ángulo de bisel
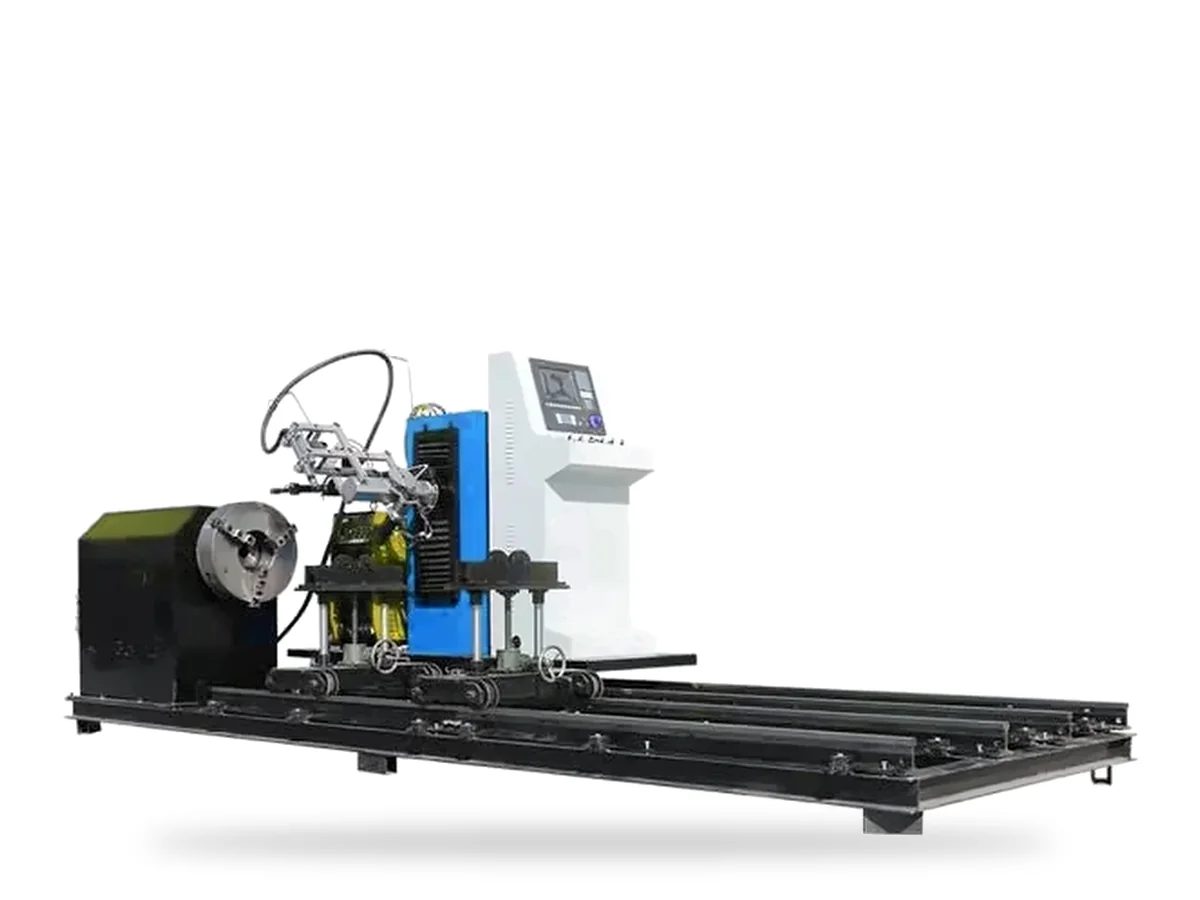
Especificaciones
Deslice la tabla hacia los lados para ver todas las columnas.
| Parámetro | Máquina de tubos de 5 ejes |
|---|---|
| Diámetro de tubo | 2–24 in (aprox. Ø60–610 mm); mayores a consultar |
| Longitud de corte | 20 ft o 40 ft (aprox. 6 o 12 m) |
| Movimiento | Interpolación de 5 ejes: giro del tubo, pórtico longitudinal, antorcha basculante e inclinable |
| Control de la antorcha | Ajuste continuo del ángulo de bisel alrededor del tubo |
| Ángulo de bisel | De 0 a ±45° |
| Tipos de bisel | V, Y, K y X |
| Fuente de plasma | Hypertherm, LGK u otras fuentes industriales |
Por qué la antorcha tiene que bascular e inclinarse
En una placa plana, un ángulo fijo de antorcha da un bisel fijo. En un tubo, la superficie se aleja de la antorcha con la curvatura, y en un corte de derivación o de boca de pescado el ángulo de la unión cambia en toda la vuelta. Una antorcha que solo sube y baja da el bisel correcto en un punto y uno incorrecto en todos los demás. El cabezal basculante e inclinable corrige el ángulo en tiempo real, así que el bisel es el mismo en los 360° completos.
Tipos de bisel
Deslice la tabla hacia los lados para ver todas las columnas.
| Bisel | Forma | Uso típico |
|---|---|---|
| V | Un lado biselado, raíz abierta | Uniones a tope en pared delgada y media |
| Y | Bisel en V con talón plano | La mayoría de las soldaduras a tope en tubo; el talón evita que se perfore la raíz |
| X | Doble V, biselado por ambos lados | Pared gruesa cuando se puede soldar por dentro y por fuera |
| K | Doble bisel en una sola pieza | Uniones en T y conexiones de derivación en pared gruesa |
Cortes que hace
Corte recto y bisel
Extremos de tubo rectos o biselados para soldadura a tope.
Bocas de pescado
Extremos de tubo de derivación con la forma para asentar sobre un tubo cabezal.
Agujeros para derivaciones
Agujeros en el cabezal para derivaciones sobrepuestas y penetrantes.
Intersecciones excéntricas
Derivaciones desplazadas e ingletes para racks de tubería y estructuras.
Menos esmerilado antes de soldar
Los biseles cortados y esmerilados a mano varían de un soldador a otro. Como la máquina corta el bisel cerca de la preparación final de soldadura, el esmerilado se reduce a una limpieza ligera. Frente al corte manual, los talleres pueden ahorrar hasta un 80% del tiempo de esmerilado y mano de obra en la preparación de extremos de tubo.
Quién la usa
Petróleo y gas
Ductos, spools de tubería y tubería de estaciones.
Recipientes a presión
Boquillas y conexiones de derivación.
Ingeniería costa afuera
Arriostramientos tubulares y nodos de jackets.
Estructuras metálicas
Armaduras de tubo y columnas tubulares.
Envío, instalación y soporte
Distribución de planta sin costo
Envíe su lista de piezas o plano de taller y, antes de que haga el pedido, nuestros ingenieros le sugieren el tamaño de máquina, la fuente de plasma y la distribución de la mesa.
Embalaje para flete marítimo
Las máquinas se embalan para envío en contenedor. Cotizamos hasta el puerto más cercano a usted en Sudamérica, África u otra región, y preparamos los documentos de exportación.
Instalación y capacitación
La guía de instalación remota y la capacitación de operadores están incluidas. La puesta en marcha en sitio se puede coordinar.
Diagnóstico remoto
Nuestro equipo da soporte remoto al control, la fuente de plasma y el software de nesting, así que la mayoría de los problemas se resuelven sin esperar una visita.
Solicite configuración y precio
Indíquenos el material, la placa más gruesa o el tubo más grande que corta, el tamaño de sus láminas o tubos y cuántas horas al día va a trabajar la máquina. Un ingeniero le responde con el rango de tubo y la fuente de plasma adecuados, los opcionales y un precio puesto en su puerto.
Preguntas frecuentes
¿Por qué tiene que cambiar el ángulo de bisel alrededor del tubo?
Porque la superficie del tubo es curva. Un ángulo fijo de antorcha da el bisel correcto en un solo punto; el cabezal basculante e inclinable ajusta el ángulo de forma continua.
¿Qué medidas de tubo puede cortar?
De 2 a 24 in de diámetro de serie, en largos de 20 ft o 40 ft. Se pueden diámetros mayores según la configuración; para Ø600–2000 mm vea la máquina de corte de perfiles en tubería de gran diámetro.
¿Qué ángulos y tipos de bisel puede cortar?
Ángulos de bisel de 0 a ±45°, en biseles V, Y, X y K, además de bocas de pescado y agujeros para derivaciones.
¿Qué fuentes de plasma se usan?
Hypertherm, LGK u otras fuentes de plasma industriales estándar, dimensionadas para su espesor de pared.
¿Cuánto esmerilado ahorra?
Hasta un 80% del tiempo de esmerilado y mano de obra frente al corte manual, porque el bisel sale de la máquina cerca de la preparación final de soldadura.
Máquinas y guías relacionadas
Última actualización: 15 de octubre de 2026. Las especificaciones corresponden a configuraciones estándar y pueden variar con los opcionales; confírmelas en su cotización.